

在水泥生产过程中,生料粉磨、熟料煅烧的物料转运,是衔接破碎、粉磨、烧成、包装环节的核心工序,直接决定产线运行效率与成品质量。传统斗提、皮带输送易出现撒料扬尘、熟料磨损漏料问题,负压气力输送料封泵则常因粉体差异出现堵管、输送不稳的情况,不触发环保超标风险,还会因喂料波动影响窑炉烧成稳定性,单次非计划停机损失可达数十万元;同时物料输送损耗高、设备运维频繁,成为水泥企业降本增效的核心堵点。
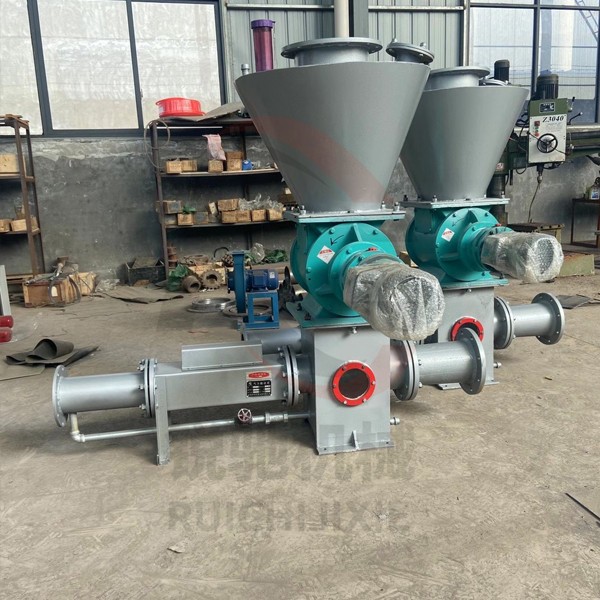
针对水泥生料粉状、熟料高硬度、高磨损且部分工况含高温研发生产的气力输送机料封泵,主打*效密闭输送,可按需适配不同产能水泥线的工况需求。设备采用密闭式结构,进料口配置旋转锁气阀,出料端搭配气料分离锁气装置,整个输送过程粉尘外泄,需额外加装除尘设备即可满足水泥行业超排放环保要求,同时避免物料被污染、加湿,保障生料活性、熟料成分稳定。
核心过流部件可选配99.7%高纯氧化铝陶瓷内衬、310S耐高温不锈钢材质,耐磨耐腐性能是普通碳钢部件的6倍以上,可抵御熟料中高硬度二氧化硅、微量碱性物质的长期冲刷,使用寿命延长3-4倍,大幅设备更换频次。底部采用多孔板流化+强制破拱设计,让粉体呈均匀流态化进入压密相输送段,气速*准控制在15m/s以内,既避免高速气流吹散细粉造成管壁积灰,也不会破坏物料颗粒结构,喂料精度可控制在±2%以内,适配电厂DCS系统自动调控,与窑炉负荷动态匹配,保障烧成质量稳定。
设备输送能力可按需定制,小到5t/h、大到200t/h均可实现,输送距离远可达600米,适配日产1000吨至12000吨各规格水泥生产线的布局需求。相比传统输送方式,该料封泵能耗降28%以上,物料损耗减少90%,安装需大规模改造现有产线,3-5天即可完成调试投用,核心部件提供3年质保,配套上门安装、定期巡检服务,已广泛应用于内数百家水泥企业的生料、熟料输送场景,助力企业实现环保合规、降本增效的双重目标。
